

en
 Dom / Aktualności / Wiadomości branżowe / Typowe wady DTY: plamy oleju, mechacenie, różnice w kolorze i jak je rozpoznać
Wiadomości branżowe
Typowe wady DTY: plamy oleju, mechacenie, różnice w kolorze i jak je rozpoznać
2026-09-17
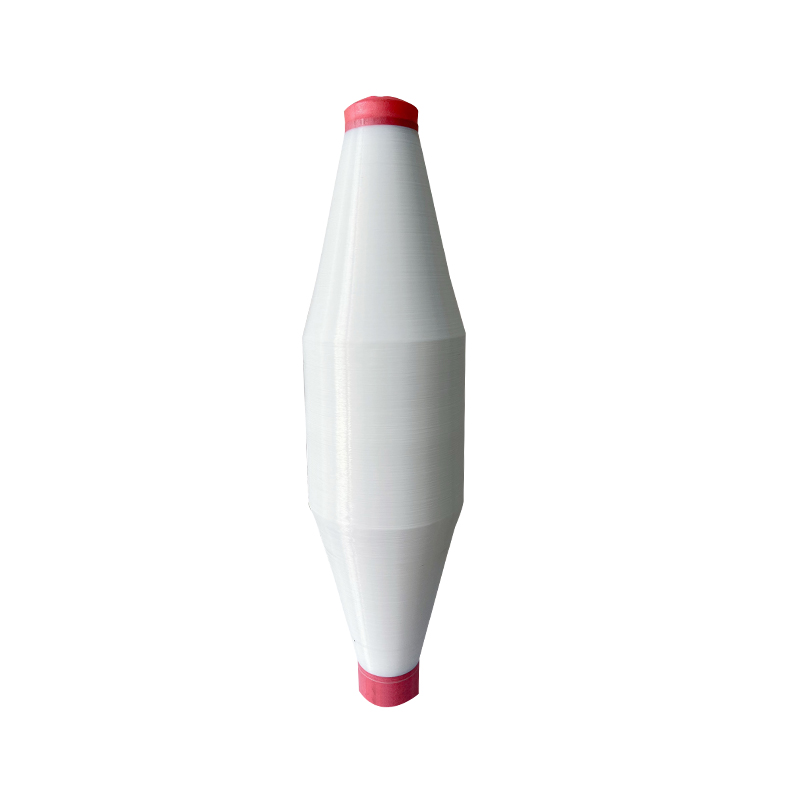
Przez lata produkcji i dostarczania przędzy teksturowanej poliestrowej (DTY) do zakładów tekstylnych na całym świecie nauczyliśmy się, że różnica między dobrą tkaniną a świetną tkaniną często sprowadza się do jakości przędzy bazowej. Nawet po potwierdzeniu, że szpula DTY spełnia wymagane parametry denier, liczbę włókien i wytrzymałość, nadal możesz napotkać problemy podczas kolejnych procesów tkania, dziania lub barwienia. Trzy najczęstsze i najbardziej frustrujące problemy, jakie widzimy w branży, to plamy oleju, mechacenie i różnice kolorystyczne. Dokładne zrozumienie przyczyn tych problemów i wiedza, jak je wcześnie wykryć, może uchronić Cię przed kosztownymi opóźnieniami w produkcji i marnotrawstwem tkanin. Podzielmy się praktycznymi spostrzeżeniami z hali produkcyjnej.
Plamy oleju na DTY
Plamy oleju to jedna z najbardziej widocznych i irytujących wad DTY. Pojawiają się jako ciemne, tłuste plamy lub smugi na powierzchni przędzy i mogą poważnie pogorszyć wygląd i możliwość barwienia końcowej tkaniny. Plamy te powstają zwykle podczas procesu teksturowania poprzez rozciąganie, podczas którego przędza przechodzi przez walce o dużej prędkości i punkty smarowania. Częstym winowajcą jest niewłaściwe zastosowanie oleju do wykańczania lub stożkowania. Jeśli system aplikacji oleju nie jest prawidłowo skalibrowany – za dużo oleju lub jeśli olej jest nierównomiernie rozprowadzony – może to prowadzić do rozpryskiwania i gromadzenia się oleju na przędzy.
Innym źródłem plam olejowych są zanieczyszczenia maszyn. Z biegiem czasu olej z łożysk, przekładni, a nawet smarów unoszących się w powietrzu może przedostać się na ścieżkę przędzy. W naszych obiektach zwracamy szczególną uwagę na czystość każdego godeta i przewodnika. Nawet niewielkie nagromadzenie pozostałości oleju może przedostać się do przędzy, szczególnie przy dużych prędkościach produkcyjnych.
Jak rozpoznać plamy oleju
Najprostszym sposobem na wykrycie plam olejowych jest kontrola wzrokowa przy jasnym, równomiernym oświetleniu. Przytrzymaj szpulę na nawijarce i powoli odwiń kilka metrów włóczki. Poszukaj plam lub smug, które wydają się ciemniejsze niż otaczająca przędza. Możesz także zastosować prosty „test dotykowy”: jeśli włóczka wydaje się tłusta lub lepka w palcach, jest to mocny wskaźnik. W celu bardziej obiektywnej kontroli można zastosować „metodę testową AATCC 118-2013” dotyczącą odporności na olej, ale w warunkach fabrycznych praktycznym narzędziem jest wysokiej jakości ręczna lampa ultrafioletowa (UV). Wiele olejków do stożkowania zawiera znaczniki fluorescencyjne; w świetle UV plamy oleju będą jasno świecić, dzięki czemu będą łatwe do wykrycia.
Fuzz (fibrylacja i zerwane włókna)
Fuzz, określany również jako włochatość lub fibrylacja, to obecność połamanych lub wystających włókien na powierzchni wiązki przędzy. Wada ta może powodować poważne problemy w dalszej części procesu: prowadzi do gromadzenia się kłaczków na drutach i żywopłotach tkackich, zwiększa ryzyko pękania przędzy i tworzy szorstką powierzchnię tkaniny. W ciężkich przypadkach powoduje to dziury lub „mętne” plamy w końcowej tkaninie.
Dlaczego pojawia się fuzz?
Fuzz często powstaje w wyniku mechanicznego ścierania podczas procesu teksturowania. Kiedy częściowo zorientowana przędza (POY) przechodzi przez grzejniki, tarcze cierne i prowadnice, jakakolwiek niewspółosiowość lub chropowatość powierzchni tych elementów może spowodować ścieranie poszczególnych włókien. Inną częstą przyczyną jest niewłaściwe ustawienie napięcia. Jeżeli stopień naciągu jest zbyt wysoki lub przesuw jest nieprawidłowy, włókna mogą podlegać nadmiernym naprężeniom i pękać, tworząc kłęby. Na przykład podczas teksturowania przędzy o większym denierze, takiej jak 300D lub 600D, ustawienia naprężenia muszą być starannie dostosowane, aby odpowiadały właściwościom włókna.
Jak rozpoznać Fuzza
Prostą i niezawodną metodą jest „test uzwojenia” lub „test palca”. Weź kawałek włóczki o długości około 50 cm i trzymaj ją naprężoną w dłoniach. Delikatnie przesuwaj kciukiem i palcem wskazującym wzdłuż przędzy od jednego końca do drugiego. Jeśli czujesz, że tekstura jest rozmyta, szorstka lub jeśli luźne włókna przylegają do palców, prawdopodobnie ma to wpływ na przędzę. Bardziej systematyczne podejście polega na użyciu „tablicy fuzz” lub „miernika zamglenia”. Przewiń małą próbkę przędzy na czarną tablicę i obserwuj powierzchnię pod lupą. Fuzz pojawi się jako aureola wystających włókien wokół głównego pęczka przędzy. Zalecamy sprawdzanie próbek z każdego materiału produkcyjnego, szczególnie w przypadku przędz stosowanych w dziewiarstwie z dużymi prędkościami lub do zastosowań drobnogabarytowych, gdzie nawet niewielka ilość meszków może powodować problemy.
Różnice w kolorze (niespójność odcieni i absorpcji barwnika)
Różnice w kolorze lub przebarwienia to prawdopodobnie najtrudniejsza do wykrycia wada na wczesnym etapie, ponieważ często staje się ona widoczna dopiero po zafarbowaniu tkaniny. Objawia się paskami, paskami lub plamami w różnych odcieniach tego samego koloru na gotowej tkaninie. Problem ten prawie zawsze jest związany z różnicami w absorpcji barwnika pomiędzy poszczególnymi pakietami przędzy lub nawet w obrębie jednego opakowania.
Co powoduje różnice w absorpcji barwnika?
Na absorpcję barwnika DTY duży wpływ ma jego struktura morfologiczna, w szczególności poziom krystaliczności i orientacja osiągnięta podczas procesu teksturowania przez rozciąganie. Jeśli temperatura utwardzania lub naprężenie rozciągania różnią się w zależności od położenia na tej samej maszynie teksturującej, otrzymasz przędzę o różnym powinowactwie do barwnika. Na przykład niewielki spadek temperatury w jednej strefie grzewczej może spowodować wytworzenie przędzy o niższym obszarze amorficznym, która będzie jaśniejsza. Jest to znane wyzwanie w produkcji spójny poliester DTY przy dużej głośności. Inne czynniki obejmują różnice w denierach na włókno (DPF) i równomierność wykończenia przędzenia.
Jak rozpoznać różnice w kolorze przed farbowaniem
Jedyną naprawdę niezawodną metodą wykrywania zmian barwnika jest laboratoryjny test barwnika. Mała próbka z każdej partii produkcyjnej jest dziana w mały rękaw z tkaniny („dzianina skarpetka”) i barwiona w kontrolowanych warunkach. Następnie barwioną tuleję porównuje się z wzorcem wzorcowym za pomocą spektrofotometru lub w stiardowym świetle dziennym (D65). Różnicę kolorów mierzy się za pomocą systemu CIELAB (ΔE). Wartość delta E poniżej 0,6 jest ogólnie uważana za akceptowalną w większości zastosowań tekstylnych. Z naszego doświadczenia wynika, że istotne jest również badanie próbek na początku, w środku i na końcu każdego opakowania. Nagła zmiana w poborze barwnika w obrębie pojedynczego stożka sugeruje niestabilność procesu wymagającą natychmiastowej uwagi.
Aby szybko dokonać wstępnej kontroli, możesz przytrzymać pakiety przędzy pod żarówką pod kątem. Czasami mogą być widoczne różnice w połysku przędzy lub „białym punkcie”, szczególnie pomiędzy partiami produkcyjnymi. Przestrzegamy jednak, aby nie polegać wyłącznie na tej metodzie, ponieważ nie jest ona zbyt czuła. Poniższa tabela podsumowuje kluczowe metody kontroli.
| Wada | Szybka metoda wykrywania | Kluczowa obserwacja | Zalecane działanie |
|---|---|---|---|
| Plamy oleju | Kontrola w świetle UV | Jasne plamy/smugi | Sprawdź system aplikacji oleju |
| Fuzz | Test palcowy / tablica Fuzz | Szorstka tekstura, wystające włókna | Sprawdź godety i przewodniki |
| Zmiana koloru | Test laboratoryjny barwnika (rękaw z dzianiny) | Delta E > 0,6 | Sprawdź temperaturę i napięcie grzejnika |
Ujednolicenie strategii kontroli jakości
Zarządzanie tymi trzema powszechnymi defektami wymaga holistycznego podejścia do kontroli jakości. Nie wystarczy po prostu sprawdzić końcową włóczkę; musisz zrozumieć parametry procesu, które powodują każdy problem. Pierwszą linią obrony jest zorganizowana konserwacja zapobiegawcza maszyn teksturujących, obejmująca regularne czyszczenie płyt grzewczych i wymianę zużytych tarcz ciernych. Kalibracja rolek nakładających olej i zapewnienie stałego napięcia na wszystkich wrzecionach pomoże zminimalizować zacieki i plamy oleju.
Aby zachować spójność koloru, kluczowe znaczenie ma utrzymanie stabilnego profilu termicznego w maszynach teksturujących. W naszych zakładach używamy 100 maszyn do teksturowania i odkryliśmy, że sztywny protokół codziennego rejestrowania temperatury i cotygodniowych testów barwników jest niezbędny do uzyskania niezawodnych jasna siatka błyszcząca DTY and jasna siatka półpołysk DTY przy stałym zachowaniu barwienia.
Praktyczna lista kontrolna dotycząca kontroli przychodzącej przędzy
- Kontrola wizualna: Otwórz opakowanie i przewiń około 2 metry. Poszukaj plam oleju lub uszkodzeń fizycznych pod jasną lampą.
- Dotknij Sprawdź: Przeprowadź włóczkę przez palce. Poczuj szorstkość lub lepkość, która wskazuje na meszkowanie lub nierówny olej.
- Kontrola odmowy: Do pomiaru deniera użyj rolki owijającej. Duże odchylenia od wartości docelowej mogą wskazywać na problemy z procesem.
- Kontrola połysku: Trzymaj stożek pod kątem światła, aby szybko porównać wizualnie z wzorcem wzorcowym.
- Test cienia: Jeśli masz taką możliwość, przeprowadź mały laboratoryjny test barwnika na reprezentatywnej próbce z każdej partii.
Dlaczego warto wybrać partnera z doświadczeniem w kontroli procesów?
Ostatecznie jakość Twojego DTY jest tak dobra, jak kontrola procesu, która się za nim kryje. Dostawca z głębokim doświadczeniem produkcyjnym dokładnie rozumie, w jaki sposób każda zmienna – od jakości polimeru, przez prędkość maszyny, po temperaturę teksturowania – wpływa na ostateczną przędzę. Zaopatrując się u producenta posiadającego znaczną bazę produkcyjną ze standardowym sprzętem i procedurami zarządzania jakością, inwestujesz w przewidywalność i niezawodność.
Z dumą możemy powiedzieć, że nasz zespół produkcyjny udoskonala te procesy od 2007 roku. Nasze dwa zakłady, Weien i Baoyi, zajmują łączną powierzchnię warsztatową wynoszącą 100 000 metrów kwadratowych. Skala ta pozwala nam zachować ścisłą kontrolę nad parametrami produkcji i wdrożyć rygorystyczne protokoły kontroli niezbędne do minimalizacji wad. Więcej informacji na temat znaczenia spójności procesu można znaleźć w naszym artykule na temat czynniki decydujące o jakości monofilamentu poliestrowego . Wierzymy, że dzielenie się tą wiedzą pomoże usprawnić cały łańcuch dostaw tekstyliów.
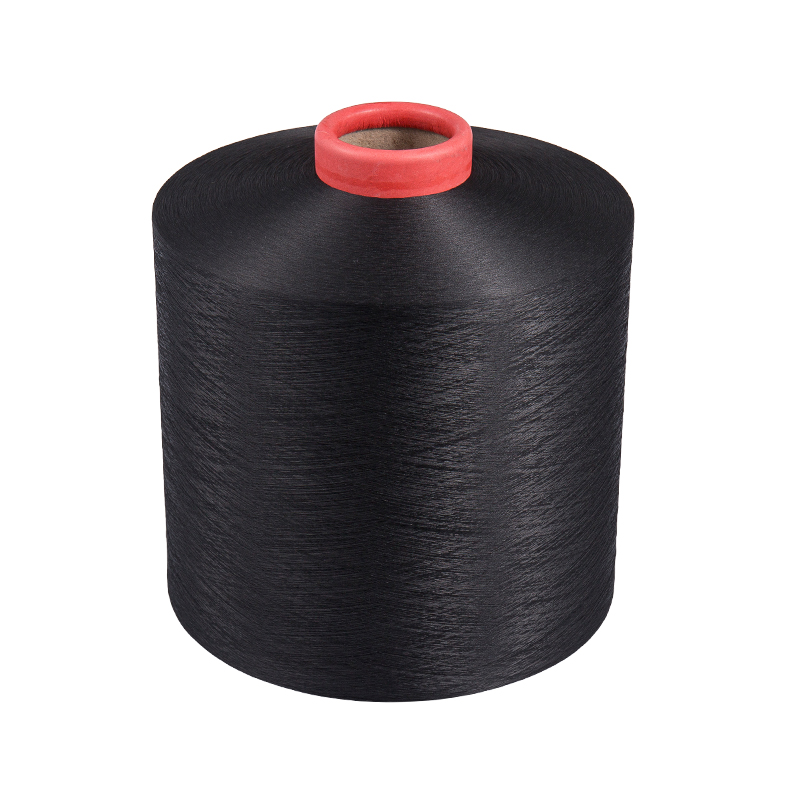 Dope Dyed Black SIM i HIM Poliester DTY Ten czarny, barwiony metodą DTY korzysta z długoletniej kontroli procesu Zhenyi, zapewniając spójność kolorów. Dostępny w wielu denarach i poziomach mieszania, pasuje do tkanin i dzianin wymagających głębokiej czerni i dobrej trwałości. Zobacz produkt →
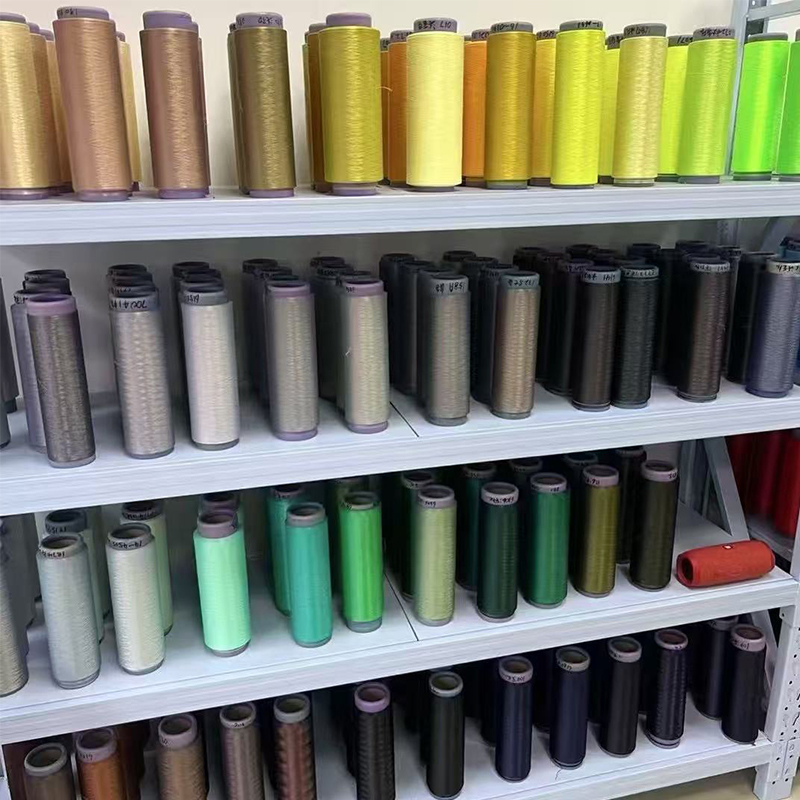 Kolorowy poliester HIM DTY barwiony metodą Dope do niestandardowych odcieni Wyprodukowany w ramach usługi dopasowywania próbek, ten wysoce wymieszany DTY jest dostępny w odcieniach takich jak czerwony, żółty i niebieski. Dzięki produkcji na dużą skalę zapewnia spójne kolory i niezawodne dostawy do zastosowań w tkaninach specjalnych. Zobacz produkt →



Skontaktuj się z nami
Jeśli chcesz wyświetlić tabelę kolorów Baoyi, uzyskaj wycenę lub masz pytania, zapraszamy do skontaktowania się z nami, wypełniając poniższy formularz.
PRODUKT
Skontaktuj się z nami
-
 Shimen Town, Tongxiang, Jiaxing, Zhejiang, Chiny.
-
 +86-18357386869
-
 [email protected]
Prawa autorskie © Tongxiang Baoyi Textile Co., Ltd. Wszelkie prawa zastrzeżone.
